




精密加工品
ステンレス切削加工のポイント|難しい理由からコスト削減まで解説
ステンレスはその優れた耐食性や強度から多くの製品に利用されますが、その切削加工は難しいと感じている方も多いのではないでしょうか。
工具の摩耗が早かったり、切りくずの処理に手間取ったりと、特有の課題が存在します。
この記事では、ステンレスの削りが難しい理由から、適切な工具選定や加工方法、さらにはコストを抑える設計のポイントまでを網羅的に解説します。
この記事を読めば、ステンレスの特性を理解し、トラブルを防ぐための具体的な判断ができるようになります。
なおステンレス加工が難しい理由については「ステンレス加工が難しい理由や工具選びのコツ」で詳しく紹介しています。
ステンレスの切削加工が難しいとされる3つの理由
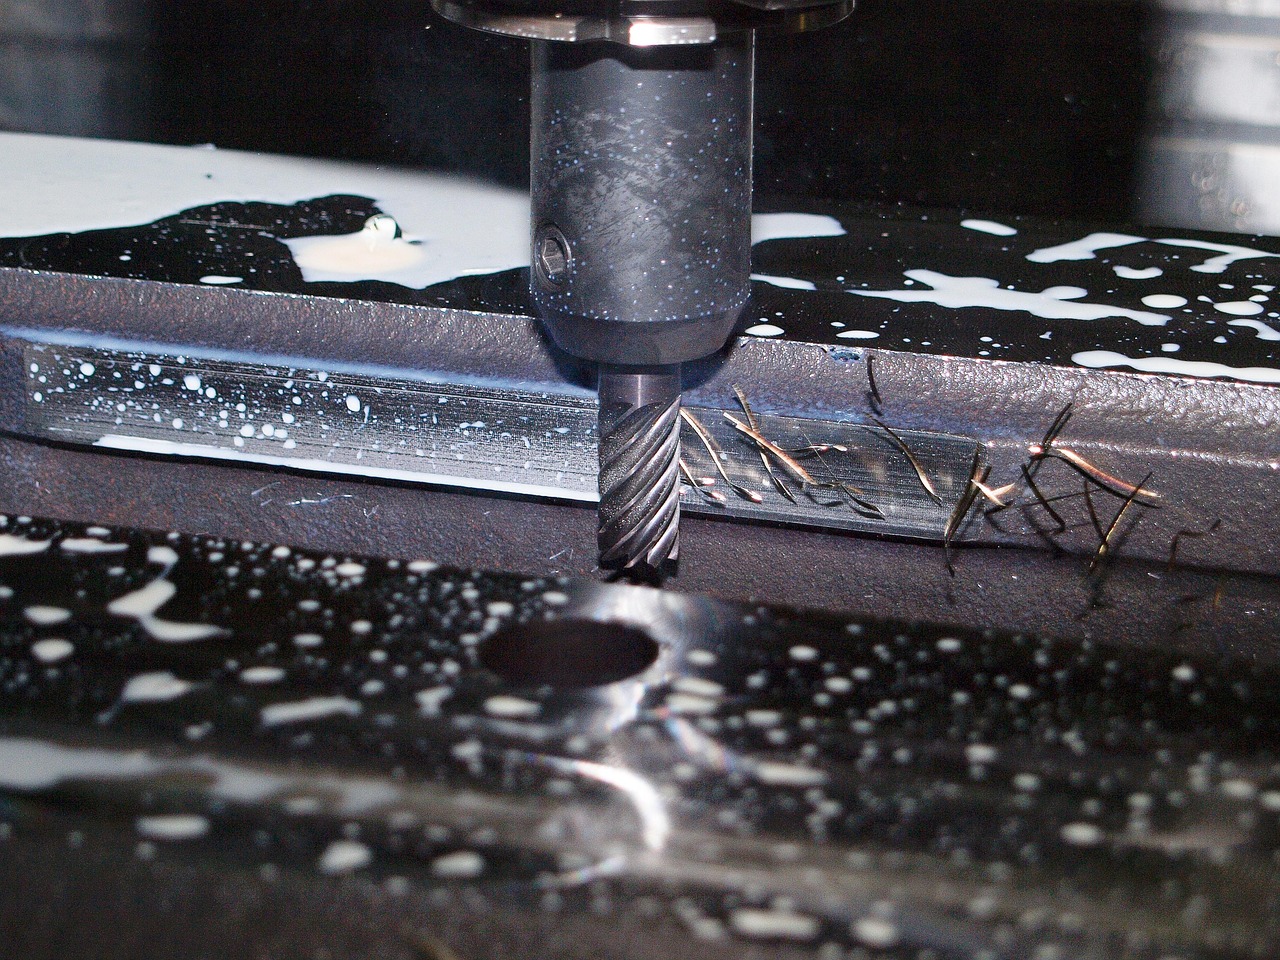
ステンレスの切削加工が難しいとされる主な理由は、素材が持つ「加工硬化」「熱伝導率の低さ」「粘り強さ」という3つの物理的特性にあります。
これらの特性は、鉄などの一般的な金属材料とは大きく異なるため、同じ感覚で削りを行うと工具の損傷や加工精度の低下といったトラブルを引き起こします。
ステンレスの削りを成功させるには、まずこれらの理由を正しく理解することが不可欠です。
これらの特性が複合的に作用することで、ステンレスは難削材として知られています。
理由1:加工硬化によって工具の刃先が摩耗しやすくなる
加工硬化とは、切削などの加工によって素材が変形した部分が、元の状態よりも硬くなる現象です。
特にオーステナイト系ステンレスはこの性質が顕著に現れます。
切削加工中に工具の刃先が触れた部分は瞬間的に硬化し、その硬くなった層を次の刃先が削ることになるため、工具の摩耗が急速に進行します。
この現象により、チップの寿命が短くなったり、刃先が欠けやすくなったりする問題が発生しやすくなります。
理由2:熱伝導率が低く、加工熱で工具がダメージを受けやすい
ステンレスは、普通鋼と比較して熱伝導率が約1/3から1/2程度と非常に低い特性を持っています。
切削加工の際に発生する摩擦熱は、通常、切りくずや被削材へ逃げていきますが、ステンレスの場合は熱が逃げにくく、工具の刃先に集中して蓄積されます。
この高温状態が続くことで、工具の刃先が軟化して摩耗が進んだり、被削材と工具が溶着してしまったりと、工具寿命を著しく縮める原因となります。
理由3:粘り気が強く、切りくずが工具に絡みつきやすい
ステンレスは靭性、つまり粘り気が強い材料です。
そのため、切削時に切りくずがスムーズに分離せず、長く伸びて工具に巻き付きやすくなります。
この絡みついた切りくずが加工中の製品表面を傷つけ、仕上げ面の精度を低下させる原因となります。
また、工具の刃先に切りくずが溶着して「構成刃先」と呼ばれる塊を形成し、寸法精度の悪化や加工面のむしれを引き起こすこともあります。
【種類別】代表的なステンレス鋼の切削性と特徴
ステンレス鋼は含有する成分の比率によって金属組織が異なり、大きく「オーステナイト系」「フェライト系」「マルテンサイト系」などに分類されます。
この組織の違いによって、切削性や磁性、耐食性といった特性が大きく変わります。
例えば、一般的な鉄系の材料に近い感覚で削りやすいものから、加工が著しく困難なものまで様々です。
用途やコストに応じて適切な鋼種を選ぶためには、それぞれの特徴を理解しておくことが重要です。
オーステナイト系(SUS304など):最も広く使われるが加工は難しい
オーステナイト系ステンレスは、クロムとニッケルを主成分とし、SUS304がその代表格です。
耐食性や溶接性に優れるため、家庭用品から産業機械まで幅広く使用されています。
しかし、加工硬化、低熱伝導率、粘り強さのすべての特性を高いレベルで併せ持つため、切削加工は非常に難しい部類に入ります。
特に加工硬化が著しく、工具の摩耗が激しくなる傾向があるため、加工には専門的なノウハウが求められます。
SUS304の切削加工については「SUS304の切削加工の条件・工具選びのコツと対策」で詳しく紹介しています。
フェライト系(SUS430など):磁性を持ち、比較的削りやすい
フェライト系ステンレスは、クロムを主成分とし、ニッケルを含まないか少量しか含まないため、磁性を持つのが特徴です。
代表的なSUS430は、オーステナイト系に比べて加工硬化が少なく、熱伝導率も比較的高いため、切削性が良好です。
炭素鋼(鉄)に近い感覚で削りやすく、コストも安価なため、厨房機器や自動車の排気系部品などに利用されます。
ただし、オーステナイト系ほどの耐食性や溶接性はありません。
マルテンサイト系(SUS410など):熱処理で硬化するため高強度
マルテンサイト系ステンレスは、炭素の含有量が多く、焼入れ・焼戻しといった熱処理を施すことで高い硬度と強度を得られるのが特徴です。
鉄系の材料と同様に磁性を持ちます。
熱処理前の「焼きなまし」状態では比較的柔らかく切削しやすいですが、熱処理後は非常に硬くなるため加工難易度が上がります。
その高い強度を活かして、刃物やシャフト、タービンブレードなどに使用されます。
快削ステンレス鋼(SUS303など):切削性を向上させた加工しやすい鋼種
快削ステンレス鋼は、切削性を向上させる目的で開発された材料です。
代表的なSUS303は、SUS304をベースに硫黄(S)やリン(P)といった快削成分を添加しています。
これらの成分の働きにより、切削時の切りくずが細かく分断されやすくなり、工具への絡みつきや構成刃先の発生が抑制されます。
そのため、SUS304に比べて格段に削りやすくなっており、自動盤などでの大量生産部品や複雑形状の部品に適しています。
SUS303については「SUS303とは?SUS304との違いや成分・用途」で詳しく紹介しています。
ステンレス切削加工の品質を安定させる4つのポイント
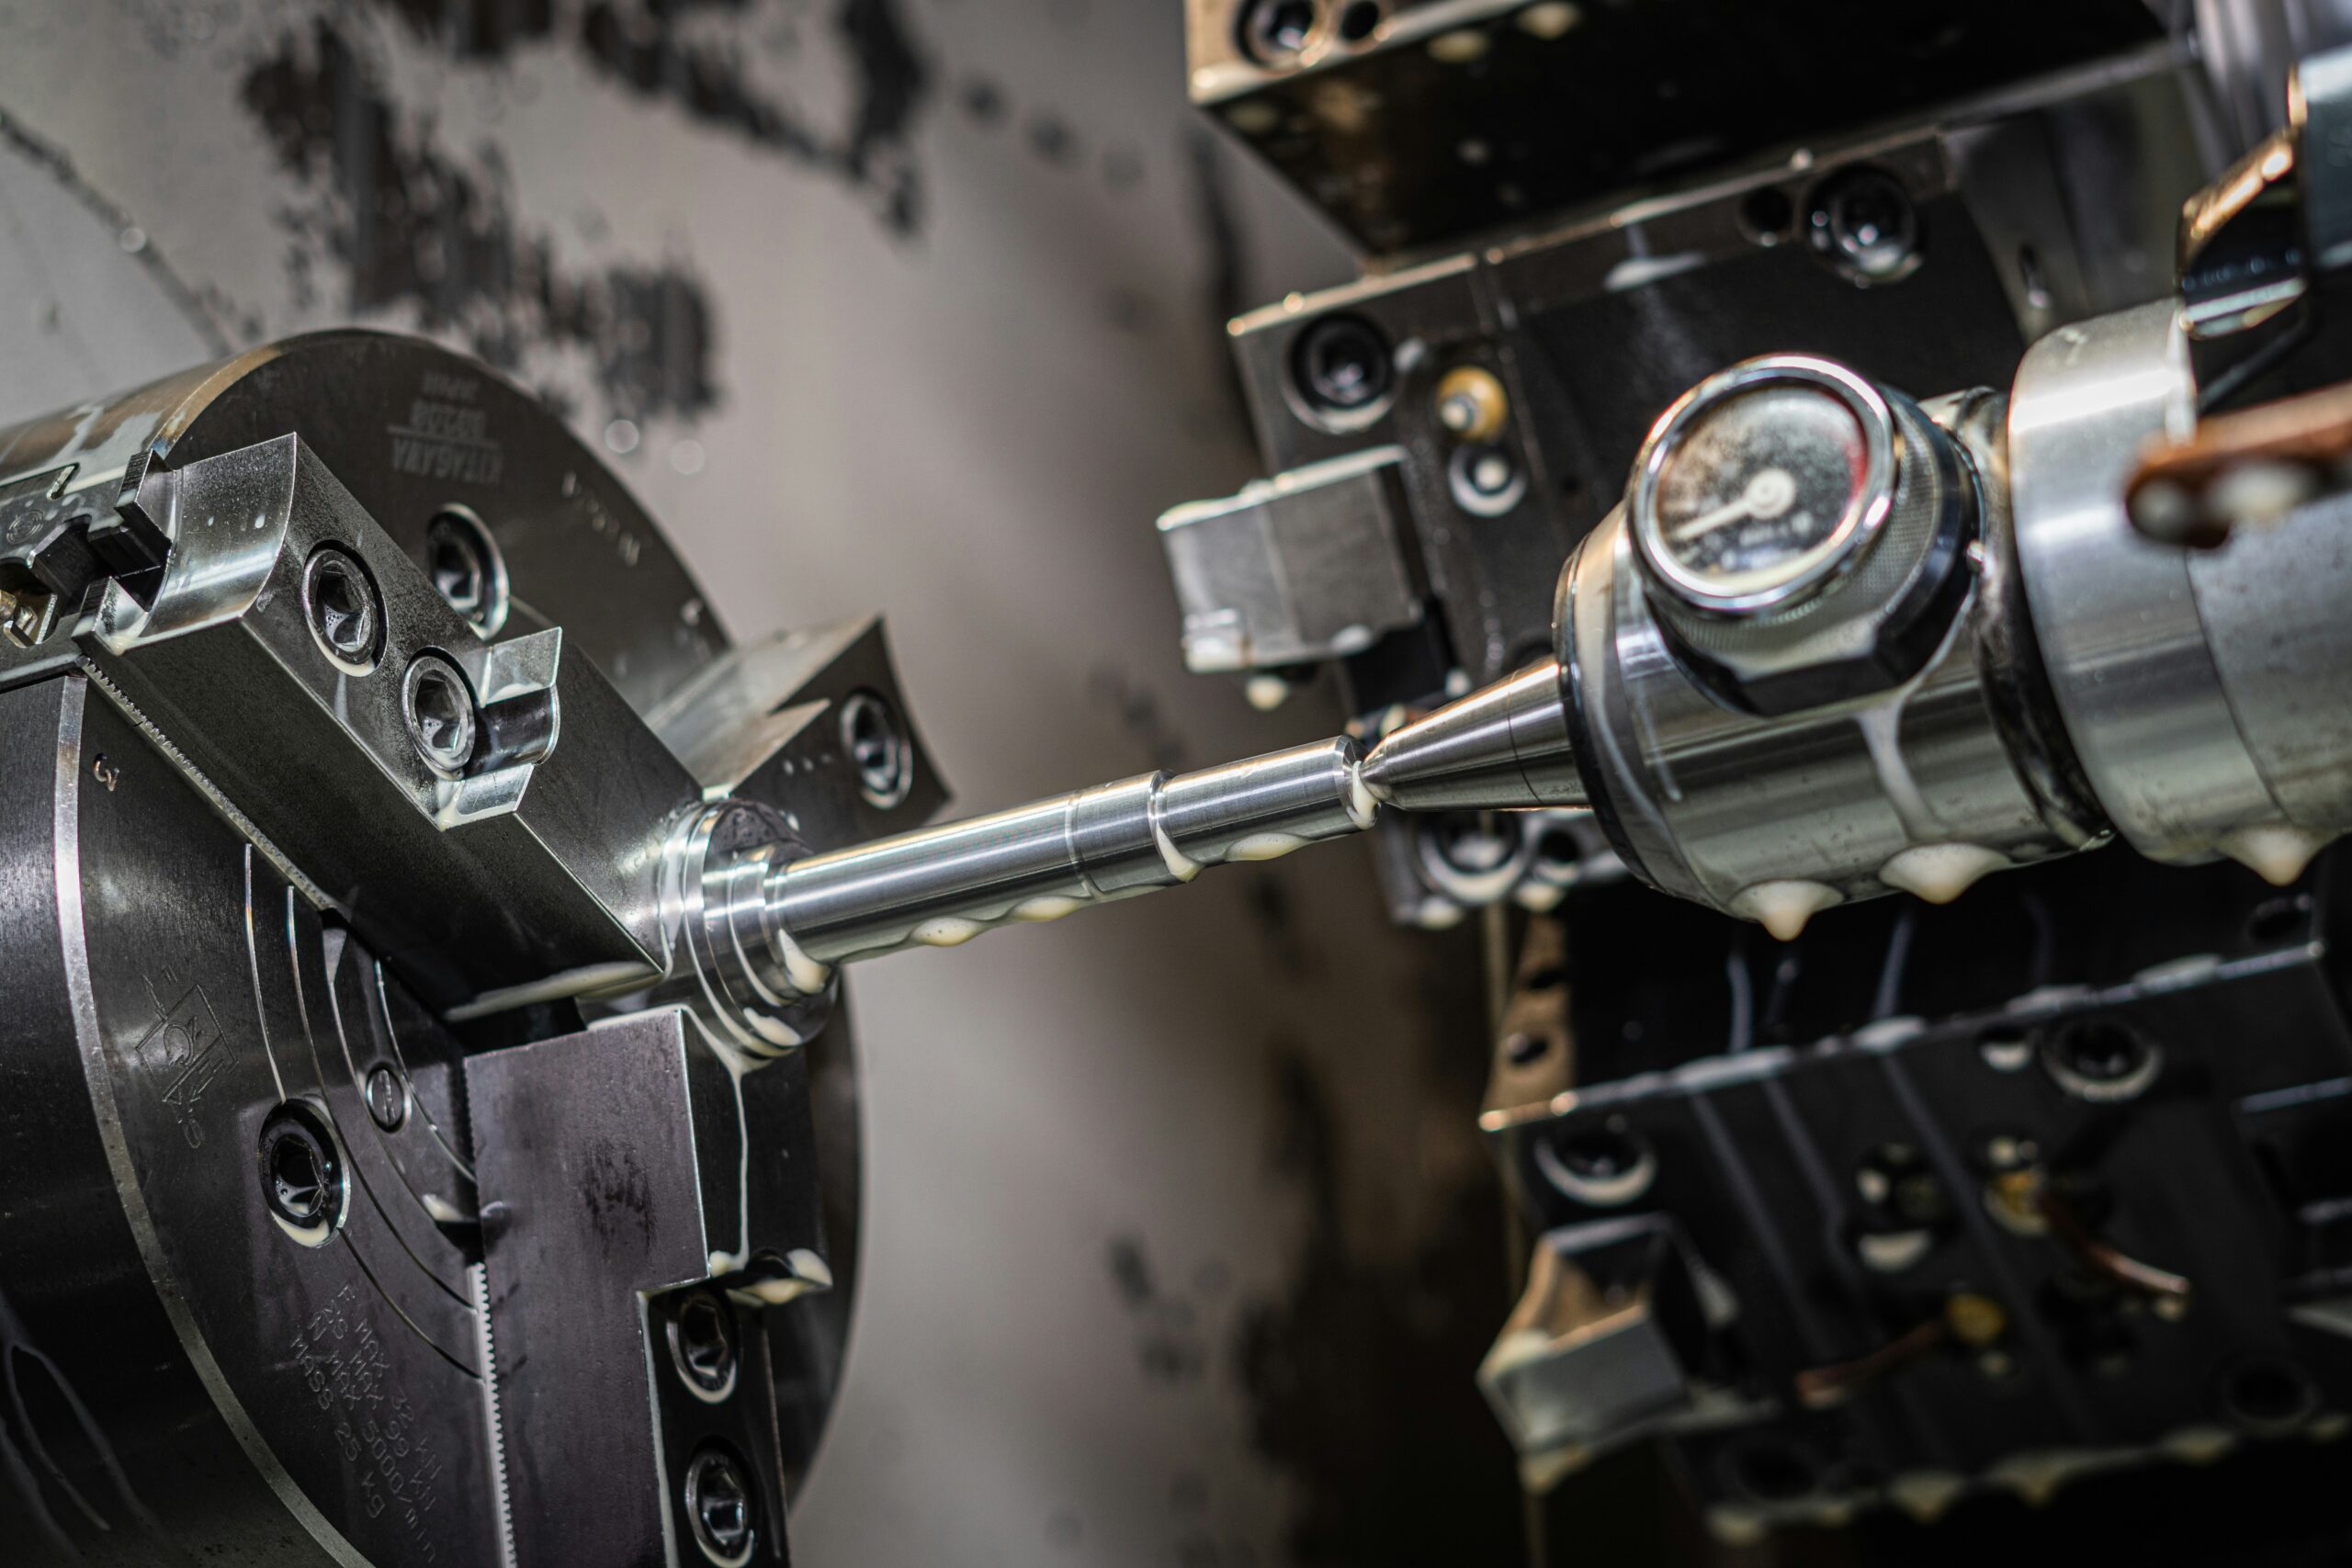
ステンレスの難削性を克服し、高品質な加工を実現するためには、工具、切削条件、切削油、加工プログラムの4つの要素を最適化する必要があります。
これらのポイントを押さえることで、工具の寿命を延ばし、加工精度を安定させることが可能になります。
単に一般的な鉄の加工方法を流用するのではなく、ステンレスの特性に合わせた削りの方法を確立することが、トラブルを防ぎ、効率的な生産を行うための鍵となります。
ポイント1:適切な材質・コーティングの切削工具を選ぶ
ステンレス加工では、加工熱による刃先の軟化を防ぐため、高温下でも硬度を維持できる工具材質の選定が重要です。
一般的に、超硬合金やサーメット、より高硬度なcBN(立方晶窒化ホウ素)などが使用されます。
さらに、工具の表面に耐熱性や耐溶着性に優れたコーティングを施したチップを使用することが効果的です。
例えば、TiAlN(窒化チタンアルミ)系のコーティングは、高温酸化に強く、ステンレス加工において工具の長寿命化に貢献します。
ポイント2:切削速度を下げ、送り量を上げて加工硬化を抑制する
ステンレス加工の基本的なセオリーは「低速・高送り」です。
加工硬化層の発生を避けるため、切削速度はあえて低めに設定します。
一方で、一刃あたりの送り量を大きくすることで、工具の刃先がすでに硬化した加工硬化層の表面を滑るのではなく、その下の柔らかい部分を削ることができます。
この加工方法により、工具へのダメージを最小限に抑え、摩耗の進行を遅らせることが可能です。
ポイント3:切削油を効果的に使用して冷却と潤滑を行う
熱伝導率の低いステンレス加工では、切削油による冷却が極めて重要です。
工具の刃先に発生する熱を効率的に除去するため、潤滑性よりも冷却性を重視した切削油を選びます。
特に、高圧クーラント装置を用いて刃先に直接、高圧の切削油を噴射する方法は非常に効果的です。
これにより、刃先の温度上昇を抑えるだけでなく、切りくずを強制的に排出し、工具への絡みつきを防ぐ効果も期待できます。
ポイント4:切りくずの排出をスムーズにする加工プログラムを組む
長く伸びやすいステンレスの切りくずをいかにコントロールするかは、加工プログラムの腕の見せ所です。
例えば、ドリルでの穴あけ加工では、ステップ加工(断続的に切り込みと後退を繰り返す方法)を取り入れて切りくずを短く分断します。
また、エンドミル加工では、工具の回転を一時的に停止させるドウェル時間をなくすなど、切りくずが工具に巻き付く隙を与えないプログラムの組み方が有効な方法となります。
設計段階からできるステンレス加工のコストダウン手法
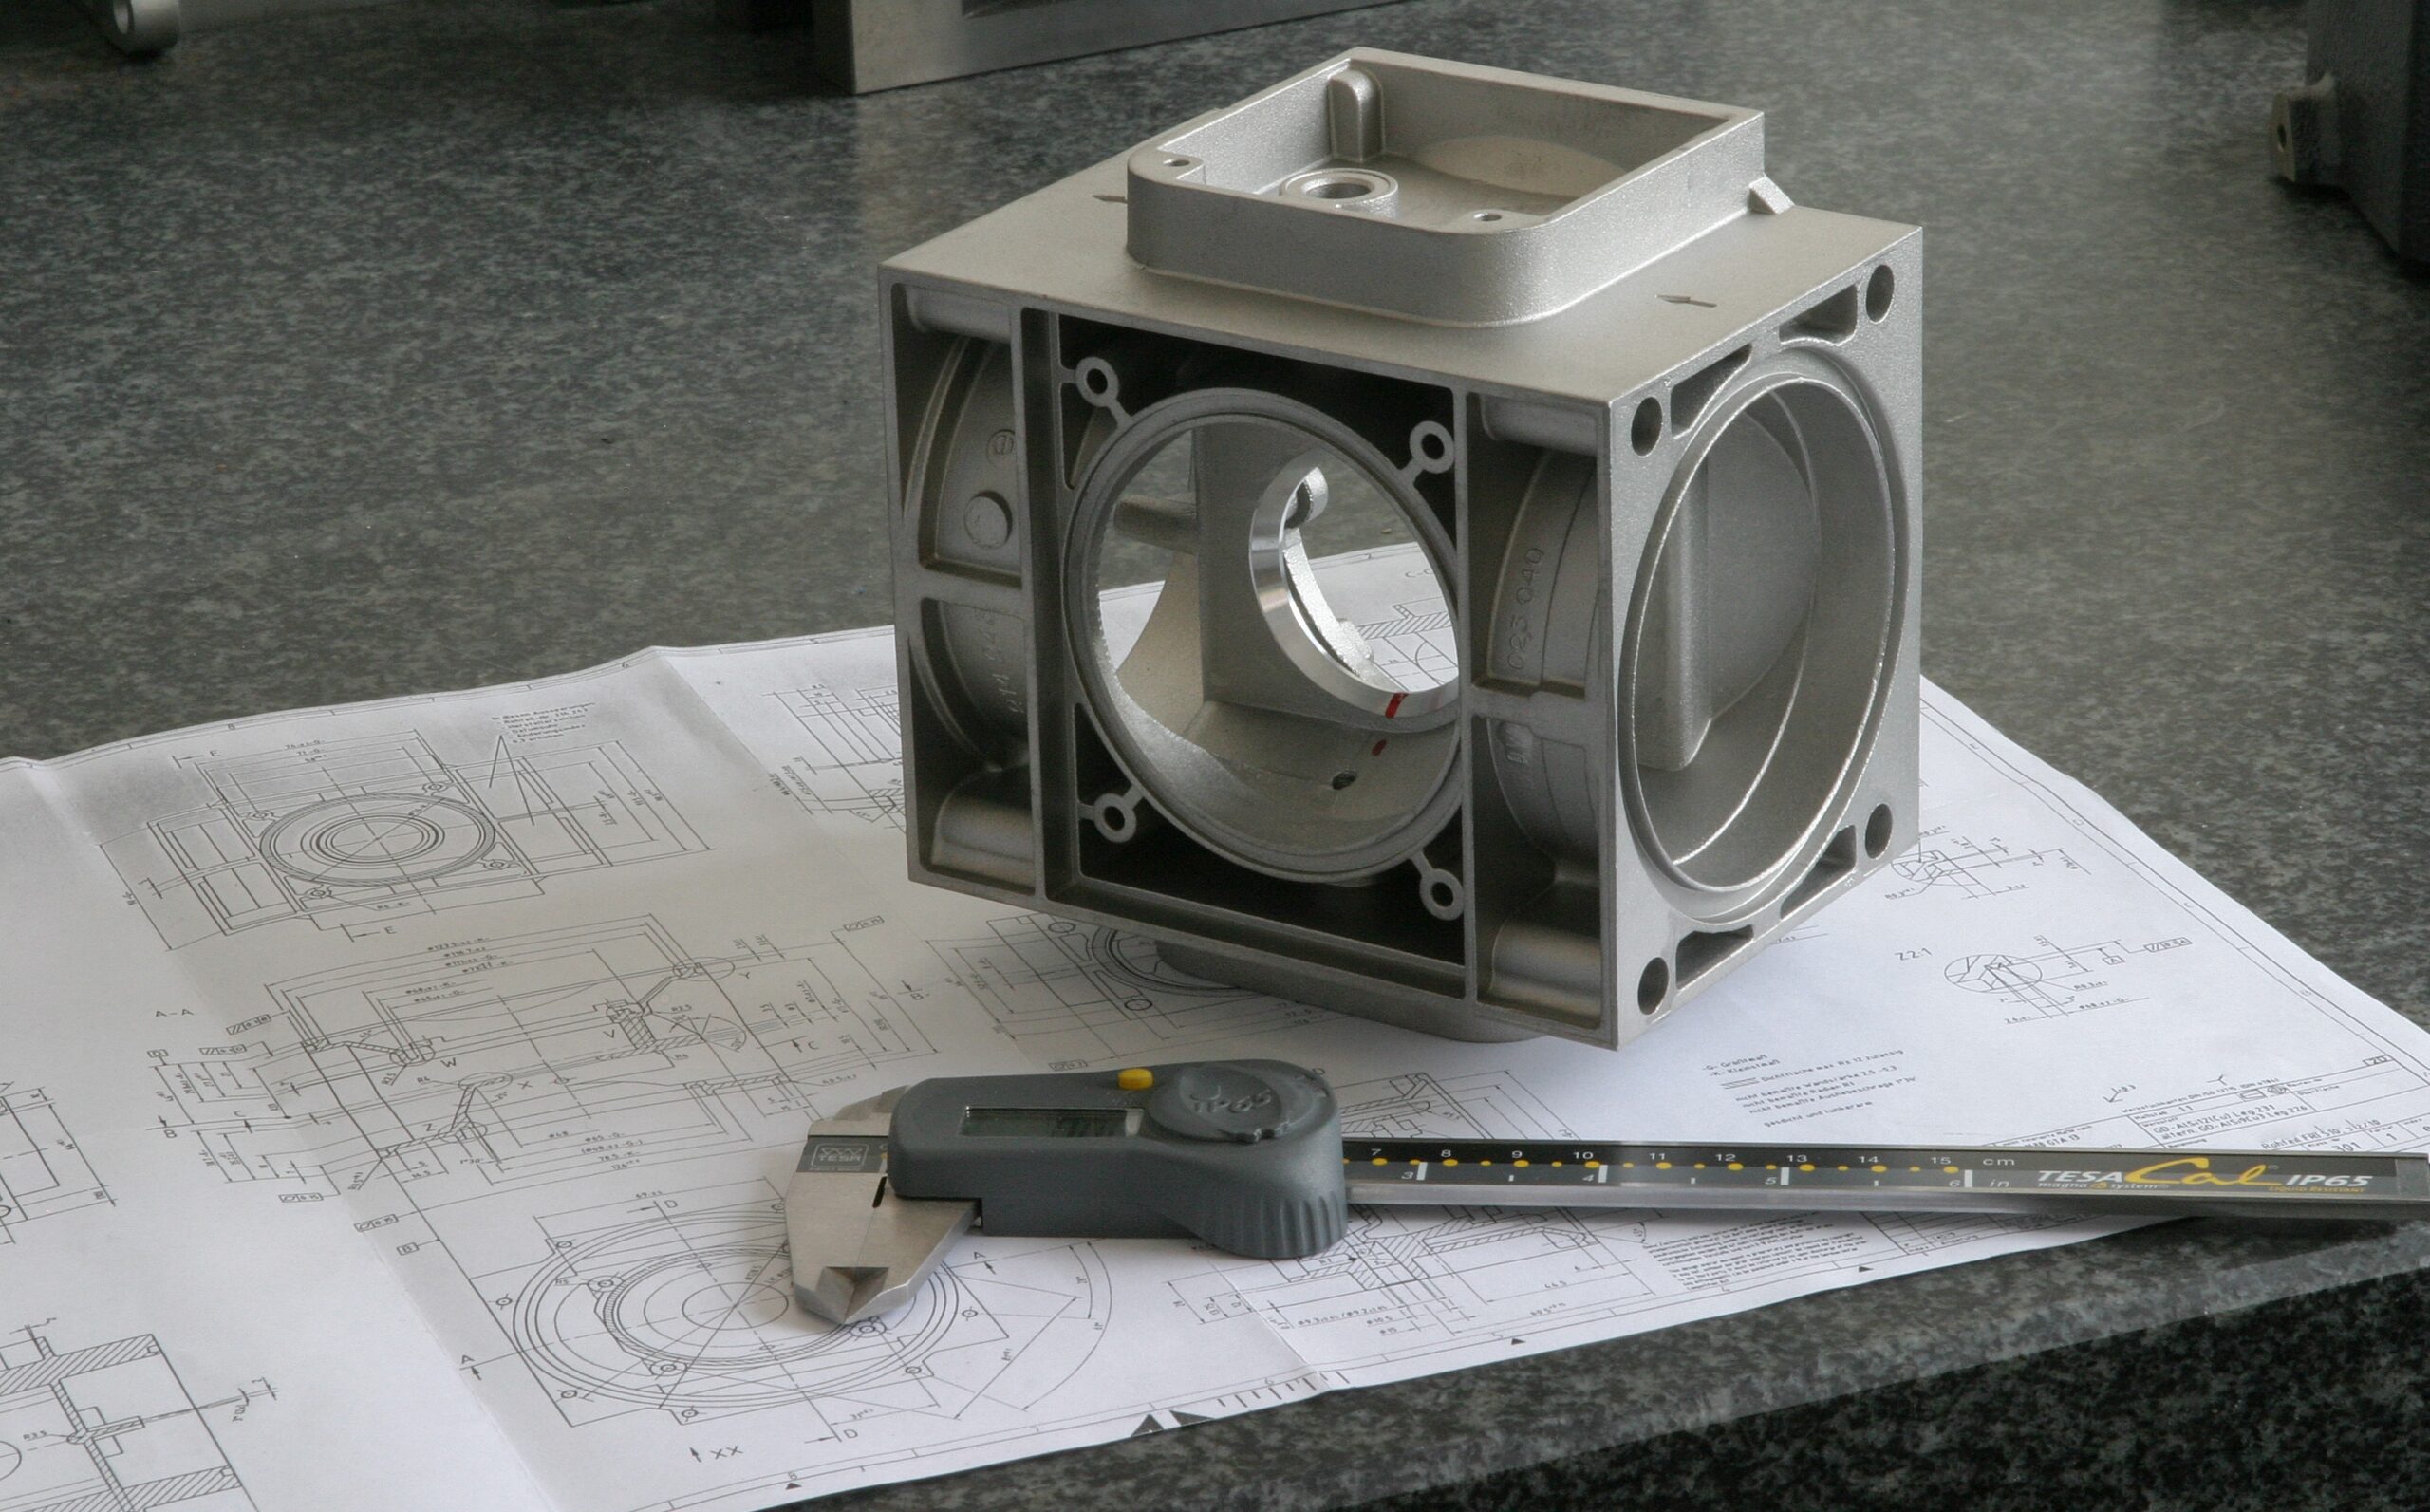
ステンレス加工のコストは、材料費だけでなく、加工に要する時間や工具の消耗度合いに大きく左右されます。
加工が難しい形状や厳しい精度要求は、加工時間を増大させ、コストアップの直接的な原因となります。
しかし、製品の機能を損なわない範囲で設計に工夫を凝らすことで、加工の難易度を下げ、コストを抑制することが可能です。
ここでは、設計者が検討できる具体的なコストダウンの方法を紹介します。
過剰な寸法精度や面粗度の指定を見直す
製品図面に記載される寸法公差や表面粗さの指示は、加工コストに直結します。
必要以上に厳しい公差や滑らかな面粗さを指定すると、仕上げ加工の工程が増えたり、加工速度を落とさなければならなかったりするため、時間とコストが増加します。
その部品が持つ機能や、他の部品との嵌合などを考慮し、本当にその精度が必要かを見直すことが、有効なコストダウンの方法となります。
薄肉や深い穴など、変形しやすい形状を避ける
ステンレスは加工時の熱や応力で変形しやすいため、薄い壁やリブ形状は、びびり振動や歪みが発生しやすく、精度を出すのが困難です。
また、径に対して深すぎる穴は、切りくずの排出が難しく、工具の折損リスクも高まります。
設計段階で、可能な限り肉厚を確保したり、穴の深さを浅くしたりするなど、剛性の高い形状を検討する方法は、加工の安定化とコスト削減に直接つながります。
切削性の良い鋼種を選定できないか検討する
製品に求められる耐食性や強度などの要求仕様を満たせるのであれば、加工が難しいSUS304から、より切削性の良い鋼種へ変更することを検討する価値は十分にあります。
例えば、快削鋼であるSUS303や、比較的削りやすいフェライト系のSUS430などを代替案として考えます。
材料単価は若干上がることがあっても、加工時間の大幅な短縮によって、鉄系の材料と同様にトータルコストを削減できる場合があります。
SUS316とSUS304の違いについては「SUS316とSUS304の違い|特徴とステンレスの種類」で詳しく紹介しています。
信頼できるステンレス切削加工業者の選び方
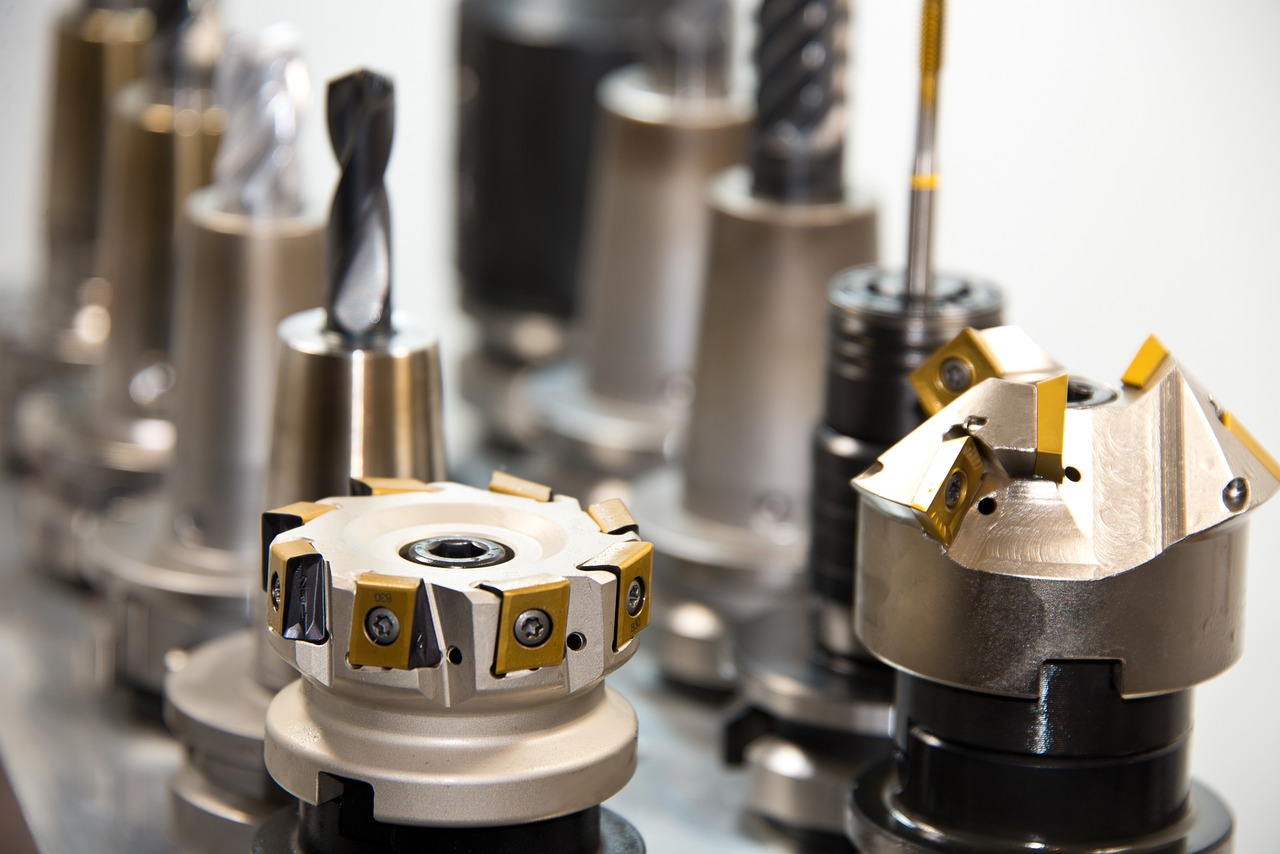
ステンレスの切削加工を外注する場合、業者選びは製品の品質とコストを左右する重要なプロセスです。
どの業者も同じように加工できるわけではなく、ステンレス加工特有の難しさに対応できるノウハウや設備力が求められます。
価格だけで選んでしまうと、品質トラブルや納期遅延につながる可能性もあります。
ここでは、信頼できるパートナーを見つけるための具体的な確認方法やポイントを解説します。
ステンレスの加工実績が豊富かどうかを確認する
まず確認すべきは、その業者がステンレスの加工実績をどれだけ持っているかです。
企業のウェブサイトに掲載されている加工事例や製品サンプルを確認し、自社が依頼したい製品と近い形状や材質の実績があるかを見ます。
特に、SUS304やSUS316といった難削材の加工実績が豊富であれば、多くのノウハウを蓄積していると判断できます。
問い合わせ時に具体的な加工方法について質問してみるのも有効です。
難削材に対応できる高剛性な加工設備を保有しているか
ステンレスの切削加工では、大きな切削抵抗に耐えられる高剛性な工作機械が不可欠です。
剛性が低い機械では、びびり振動が発生して加工精度や面粗度が悪化します。
したがって、業者が保有する設備のリストを確認し、高剛性なマシニングセンタやNCフライス、複合加工機などを備えているかを見ることが重要です。
特に5軸加工機を保有していれば、複雑な形状も効率的に加工できる技術力があると判断できます。
品質保証体制と検査基準が明確になっているか
安定した品質の製品を継続的に供給してもらうためには、業者の品質保証体制を確認することが欠かせません。
ISO9001などの国際的な品質マネジメントシステムの認証を取得しているかは、一つの客観的な指標となります。
また、三次元測定機や画像測定器といった高精度な検査設備を保有し、明確な検査基準のもとで製品検査を行っているかどうかも重要な確認方法です。
これにより、納品される製品の品質に対する信頼性が担保されます。
ステンレスの切削加工に関するよくある質問
ここでは、ステンレスの切削加工に関して、設計者や加工担当者から特によく寄せられる質問とその回答をまとめました。
工具の摩耗や材料選定、コストに関する具体的な疑問を取り上げ、簡潔に解説します。
これまで述べてきた内容の復習にもなりますので、ステンレスの削りに関する課題解決のヒントとして活用ください。
難しいとされるステンレス加工を成功させるための具体的な方法がわかります。
ステンレスの切削加工で工具がすぐ摩耗する原因と対策は?
主な原因は、加工時に発生する「加工硬化」と「加工熱」です。
対策として、耐熱性に優れたコーティングが施された超硬合金製の工具(チップ)を選定します。
その上で、切削速度を抑え、一刃あたりの送り量を上げる加工方法を適用し、硬化層の下を削ることが有効です。
また、高圧クーラントで刃先を occupation 的確に冷却し、熱によるダメージを抑制することも工具寿命の延長に繋がります。
SUS304とSUS303では、切削加工の難易度はどのくらい違いますか?
切削加工の難易度には大きな差があります。
SUS303はSUS304に硫黄などの快削成分を添加しており、切りくずが細かく分断されやすいため、格段に削りやすくなっています。
一般的な被削性指数では、SUS304を100とした場合、SUS303は150〜180程度とされ、加工速度の向上や工具寿命の延長が期待できます。
ただし、耐食性の面ではSUS304の方が優れているため、使用環境に応じた選定が必要です。
ステンレス加工の見積もりが高くなるのはなぜですか?コストを抑える方法はありますか?
加工速度を上げられず、工具の消耗も激しいため、加工に時間がかかり、工具費も上乗せされるため見積もりが高くなります。
コストを抑えるには、過剰な寸法公差や面粗度の指定を緩和する方法が有効です。
また、薄肉や深い穴といった難しい形状を避け、可能であればSUS303のような削りやすい鋼種へ変更することもコストダウンに繋がります。
設計段階での工夫が重要です。
まとめ
ステンレスの切削加工が難しい理由は、加工硬化、低い熱伝導率、そして強い粘り気という素材特有の性質に起因します。
これらの課題を克服するためには、材質や鋼種ごとの特性を理解した上で、適切な切削工具の選定、低速高送りを基本とした切削条件の設定、そして効果的な冷却方法が求められます。
また、設計段階で過剰な精度要求を見直したり、加工しやすい形状を心掛けたりすることも、品質の安定とコスト削減に大きく貢献します。
これらのポイントを踏まえ、実績豊富な加工業者を選定することが、ステンレス製品の価値を最大化する鍵となります。
👇関連記事はこちら

- 製品紹介
-
加工方法
-
放電加工「放電加工」とは、金属など電気を通す素材(導体)に対して、機械的な刃物で削るのではなく、 電気放電による熱エネルギーを使って材料を除去していく加工技術です。 一般に「EDM(Electrical Di..
-
ローレット加工ローレット加工とは?―滑り止めやデザイン性を高める表面加工 ローレット加工とは、金属部品の表面に細かい凹凸のパターン(滑り止め模様)を刻む加工方法です。旋盤などで「ローレット工具(ローレットホイール)..
-
板金加工板金加工とは?―金属板からの形状作成・加工技術 板金加工は、金属の薄板(鋼板、ステンレス、アルミ板など)を用い、切断・折り曲げ・パンチング・溶接・仕上げなどの工程で、機械部品・筐体・カバー・パネルなど..
-
- サクッと学べる金属加工の話
- 加工に関するお問い合わせ

