

精密加工品
ステンレスのロストワックスとは?精度・コストを他工法と比較
ステンレスは優れた耐食性や強度を持つ一方で加工が難しく、切削加工ではコストや時間がかかりすぎる、という課題をお持ちではないでしょうか。
ロストワックスとは、こうした課題を解決する精密鋳造法の一つです。
この記事を読めば、自社のステンレス部品の製造において、ロストワックス製法を採用すべきか、あるいは切削や他の鋳造法を継続すべきかを判断できるようになります。
ステンレス鋳造における材料選定からコスト比較まで、工法選定に必要な情報を網羅的に解説します。
ロストワックスとは?ステンレス製品に最適な精密鋳造法
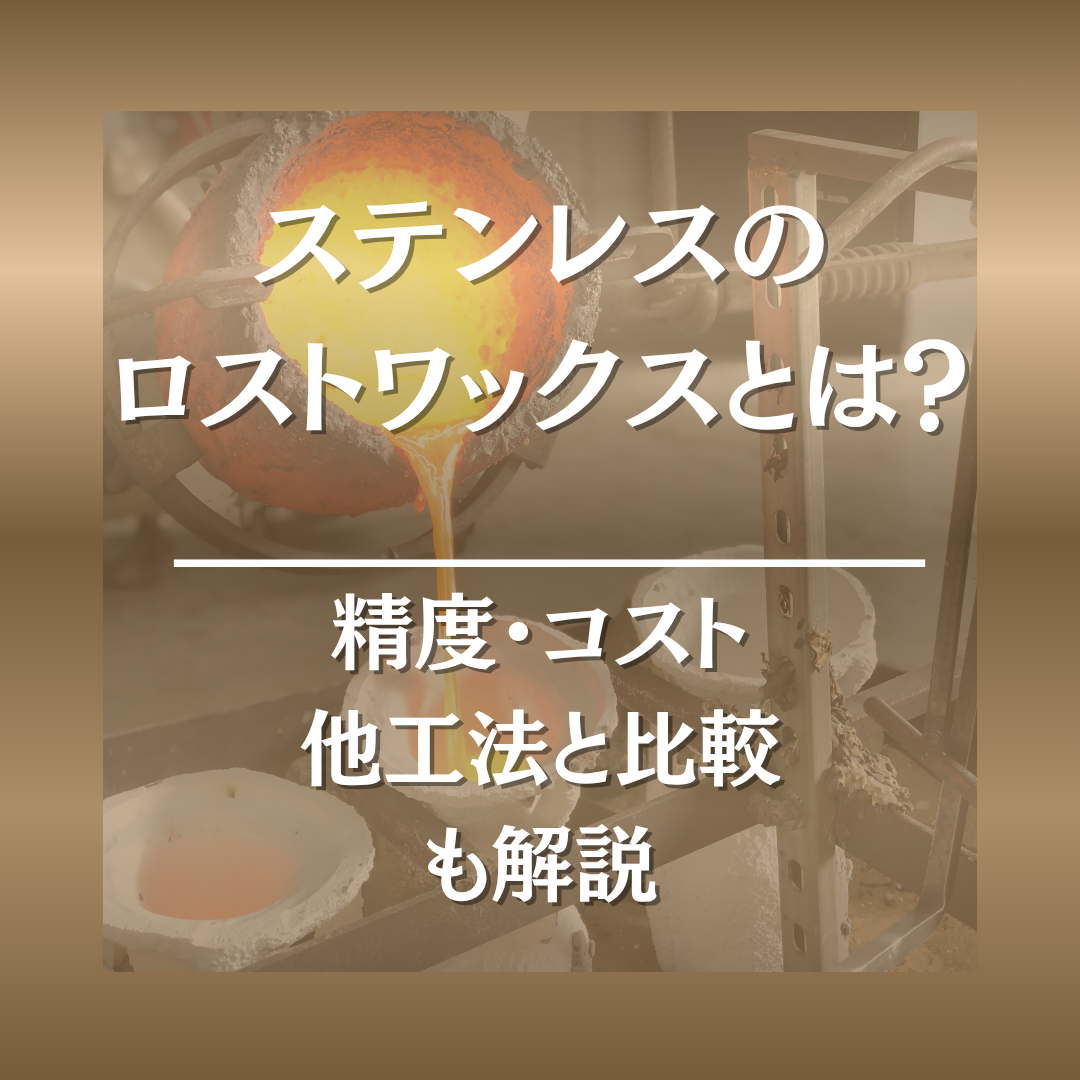
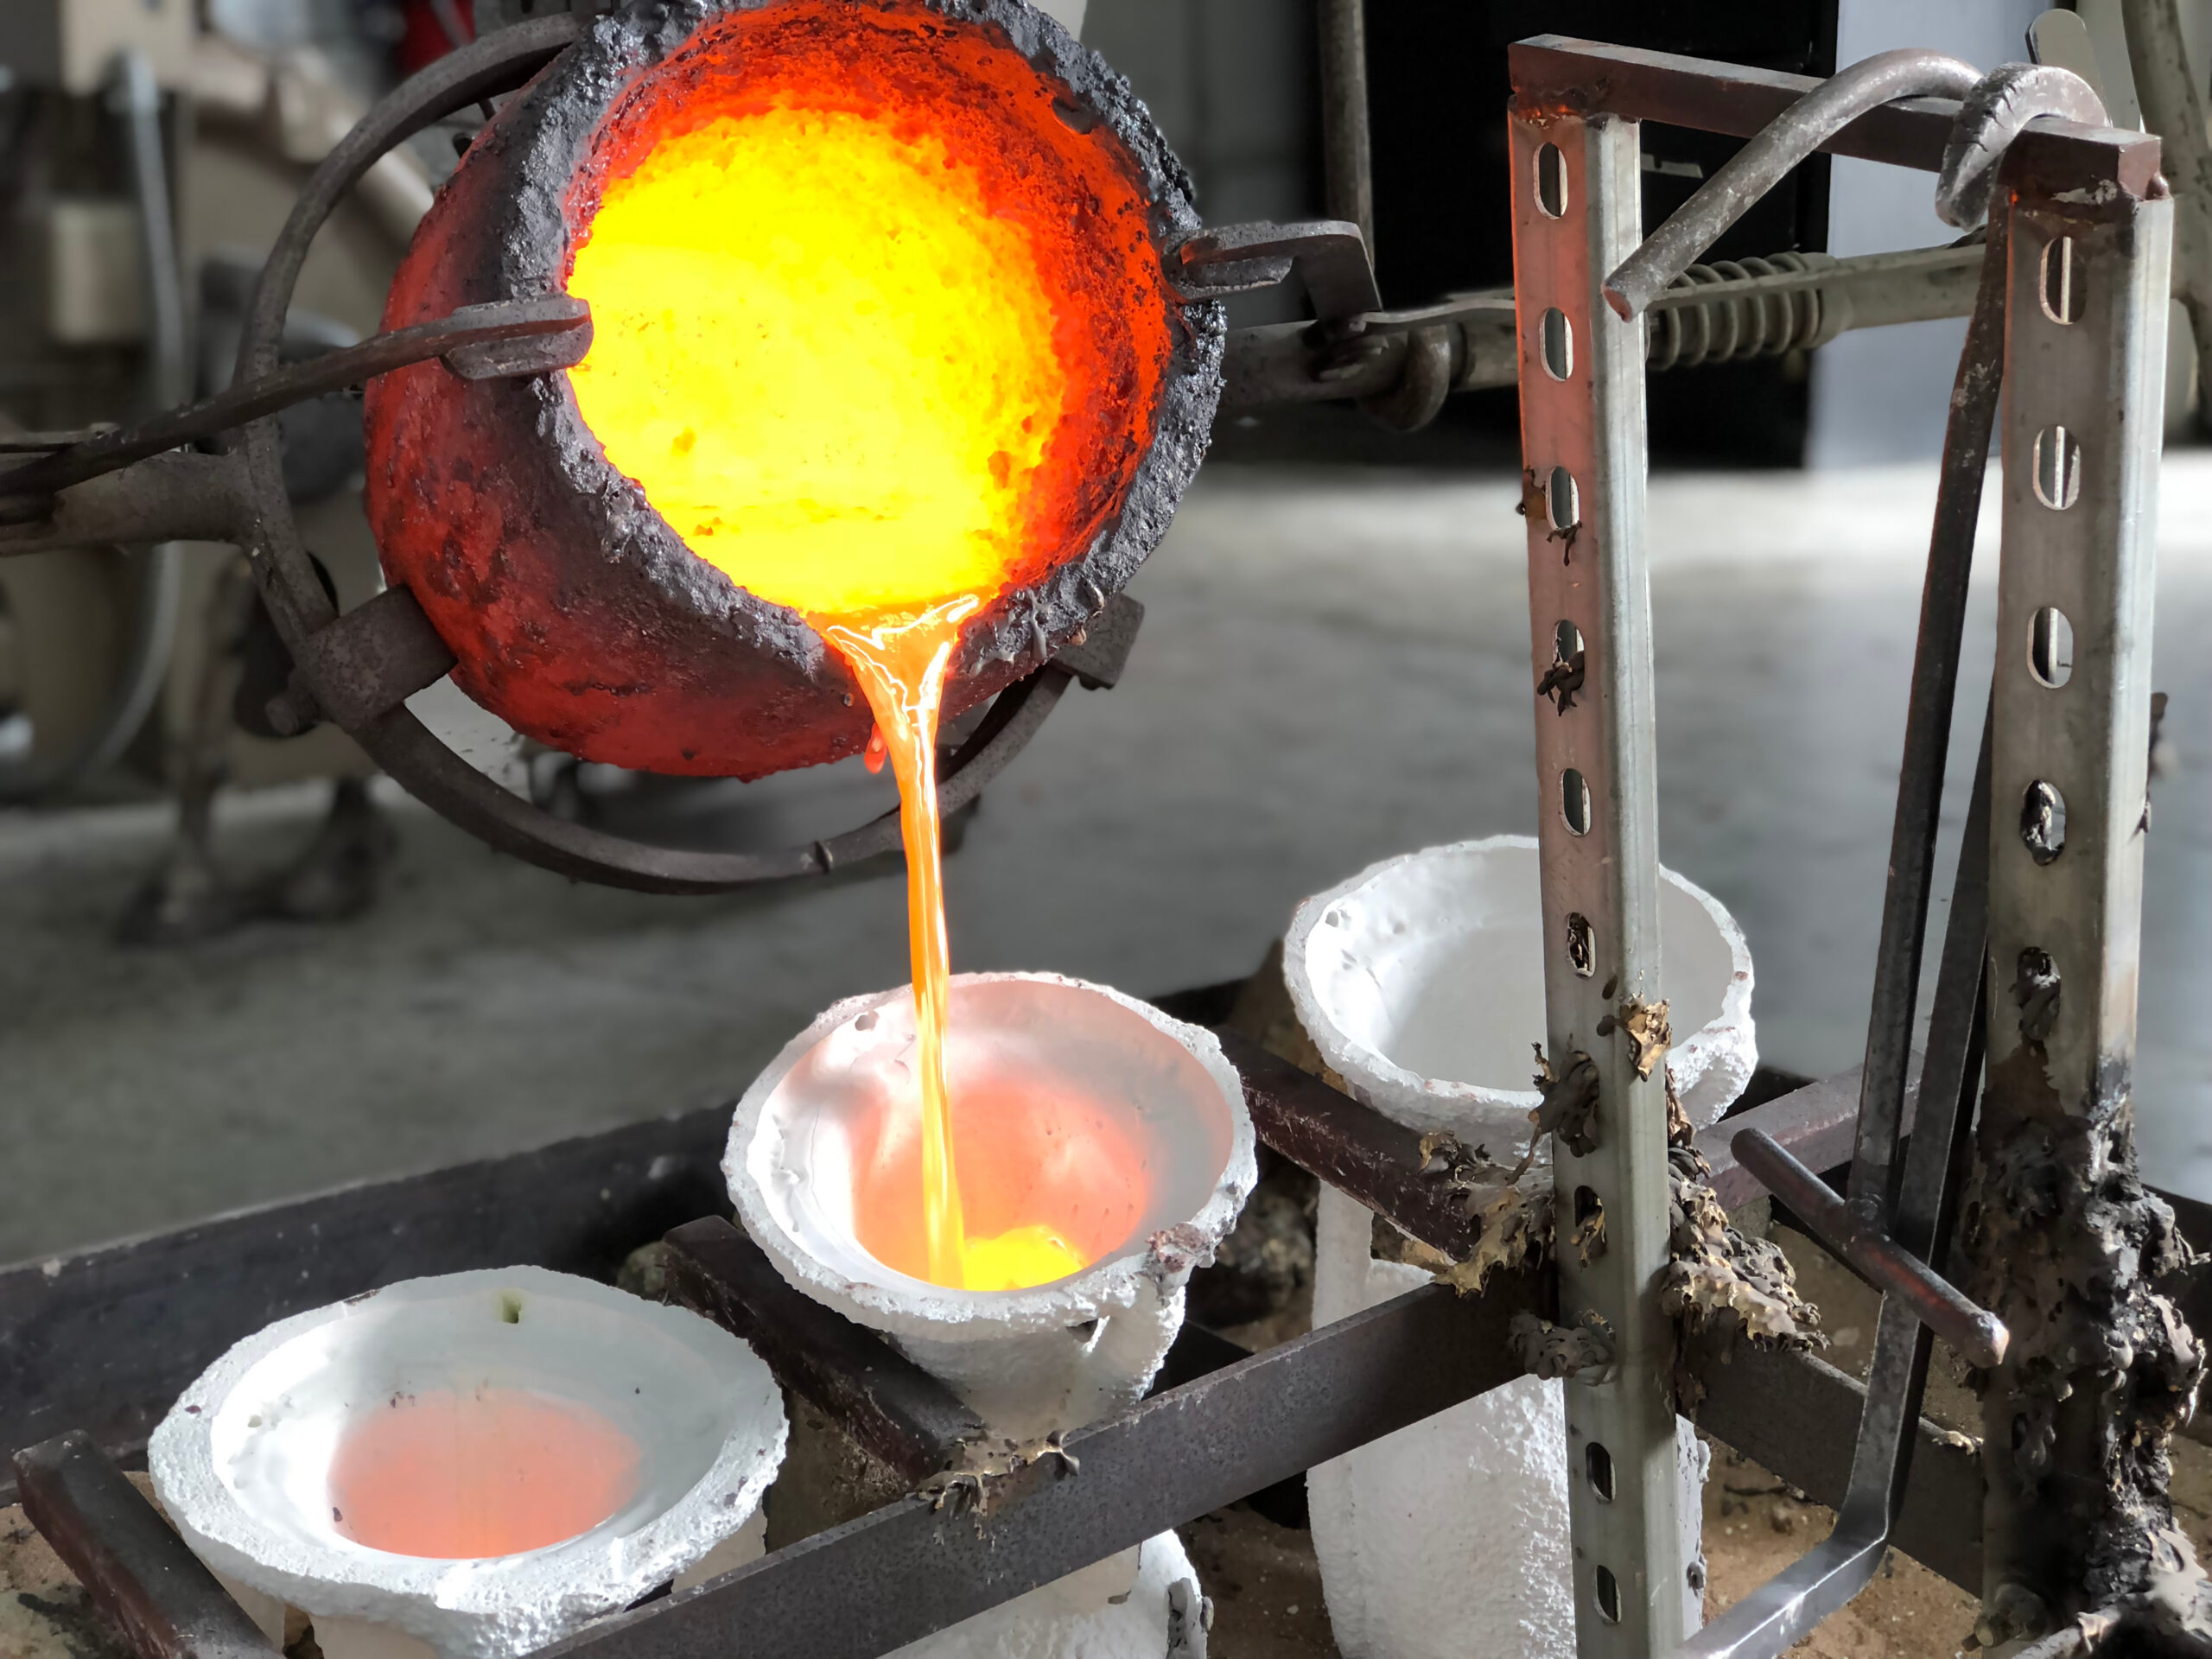
ロストワックスとは、ロウ(ワックス)で製品の原型を作り、その周りをセラミックでコーティングして鋳型を製作する精密鋳造法です。
鋳型を加熱して中のロウを溶かし出して空洞を作り、そこへ溶かしたステンレスなどの金属を流し込んで製品を成形します。
この製法は、複雑な形状や精密な寸法が要求される部品の製造に適しており、特に加工が難しいステンレスの特性を最大限に活かせるステンレス鋳造技術として知られています。
鋳造法の中でも特に寸法精度が高く、滑らかな表面(鋳肌)が得られるのが大きな特徴です。
ロストワックス鋳造については「ロストワックス鋳造の製法やコスト、製品の用途」で詳しく紹介しています。
なぜステンレスの加工にロストワックスが選ばれるのか?3つの理由
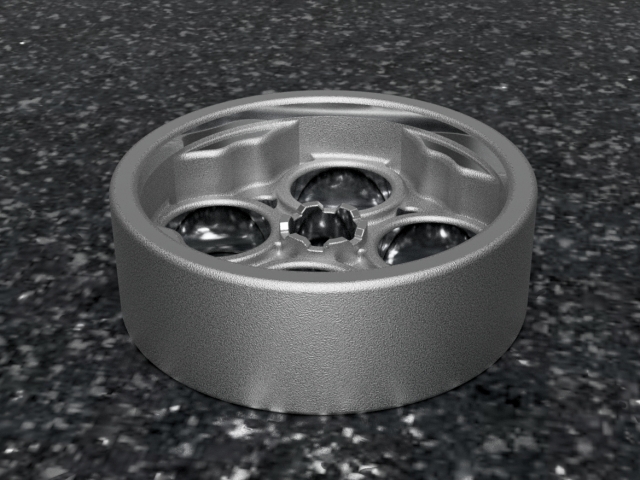
ステンレス(SUS)は、その優れた特性から多くの産業で利用されていますが、同時に加工が難しい「難削材」としても知られています。
高融点であり、硬度と粘性が高いステンレスの加工において、ロストワックスが選ばれるのには明確な理由があります。
ステンレス鋳造でこの製法が持つ利点は、他の工法では実現が難しい価値を提供します。
理由1:切削が困難なステンレスでも複雑な形状を一体で成形できる
ステンレスは硬く粘り気があるため、切削加工を行うと工具の摩耗が激しく、加工に時間がかかります。
特に、内部に複雑な流路を持つ部品や、三次元的な自由曲面を持つデザインを切削で再現するのは非常に困難で、コストが大幅に増加する原因となります。
ロストワックス製法では、溶融した金属を鋳型に流し込むため、金型さえ製作できればどれほど複雑な形状であっても一体で成形可能です。
これにより、ステンレス鋳造における設計의自由度が飛躍的に向上します。
理由2:高融点のステンレスに対応できる優れた鋳造技術
ステンレスの融点は約1400℃から1500℃と、一般的な鋳物材料であるアルミ合金(約660℃)や亜鉛合金(約420℃)に比べて非常に高い温度です。
そのため、鋳型には高い耐熱性が求められます。
ロストワックス製法で使用されるセラミック製の鋳型は、この高温に耐えうる優れた耐火性を持っています。
この特性により、ステンレスをはじめ、さらに高融点であるチタン合金などの特殊な金属のステンレス鋳造も可能になります。
理由3:追加工を最小限に抑え、美しい鋳肌を実現するニアネットシェイプ
ロストワックスとは、最終製品に近い形状(ニアネットシェイプ)で部品を製造できる技術です。
寸法精度が高く、表面が滑らかに仕上がるため、鋳造後の切削や研磨といった追加工を最小限に抑えられます。
これにより、加工コストの削減と納期の短縮が実現します。
特に外観品質が問われる医療機器や食品機械の部品において、美しい鋳肌は大きなメリットとなります。
では、他の工法と比較して具体的にどの程度の差があるのでしょうか。
【徹底比較】ステンレス加工におけるロストワックスと他工法の違い
ステンレス(SUS)製品を製造する際、ロストワックス以外にも切削加工や砂型鋳造といった選択肢があります。
それぞれの工法には一長一短があり、製品に求められる精度、コスト、ロット数、形状によって最適な方法は異なります。
ここでは、ステンレス鋳造における代表的な工法を、具体的なスペックを交えながら比較し、ロストワックスの位置づけを明確にします。
寸法精度の比較:ロストワックスは切削加工に迫る高精度を実現
寸法精度は、部品の品質を左右する重要な要素です。
ロストワックスは、鋳造法の中では高い精度を実現できる工法の一つであり、一般的にJIS規格の鋳造公差等級でCT4~CT6級に相当します。
これは、μm単位の精度が可能な切削加工には及ばないものの、砂型鋳造(CT10~CT12級)と比較すると精密です。
そのため、ある程度の精度が求められ、かつ切削加工ではコストが合わない部品に最適です。
表面粗さ(鋳肌)の比較:砂型鋳造よりも滑らかな仕上がり
製品の表面の滑らかさを示す表面粗さ(鋳肌)も、工法によって大きく異なります。
ロストワックスの表面粗さは、算術平均粗さRaで3.2〜12.5μm程度と非常に滑らかです。
一方、砂を固めて鋳型を作る砂型鋳造では、表面に砂の跡が残り、Ra25〜50μm程度と粗くなります。
この差により、ロストワックス製のステンレス鋳造品は、外観部品としてそのまま使用できたり、後処理の研磨工程を大幅に削減できたりするメリットがあります。
コストの比較:初期費用(金型代)と量産時の製品単価の関係
コストを比較する際は、初期費用である金型代と、量産時の製品単価を分けて考える必要があります。
ロストワックスは、精密な金型を必要とするため初期費用は数十万円からと高額になる傾向があります。
一方、製品単価は後加工が少ないため、数十個以上の中ロットから大量生産になるほど安価になります。
切削加工は金型不要で初期費用は安いですが、1個あたりの加工時間が長く単価は高止まりします。
砂型鋳造は木型を使用するため初期費用は比較的安いですが、後加工のコストが上乗せされます。
対応可能な形状の比較:薄肉や複雑なデザインへの対応力
ロストワックスとは、薄肉や三次元の複雑形状、アンダーカットがあるデザインの製造を得意とします。
ロウ模型を溶かして取り出すため、金型の制約を受けにくいのが強みです。
一方、切削加工は工具が届く範囲の形状に限定され、アンダーカットの加工は困難です。
砂型鋳造は、構造が比較的単純で肉厚な大型製品に向いており、薄肉や複雑な形状の再現は苦手としています。
こうした違いから、ロストワックスには具体的なメリットが生まれます。
ステンレスをロストワックスで製造する具体的なメリット
ステンレス(SUS)部品の製造にロストワックス製法を採用することは、単に複雑な形状が作れるだけでなく、コストダウンや品質向上に直結する多くの具体的なメリットをもたらします。
特に、従来の工法で課題となっていた部分を解決し、製品の付加価値を高める効果が期待できます。
ステンレス鋳造におけるVA/VE(価値分析/価値工学)提案の核心ともいえるメリットを解説します。
複数部品の一体化により管理コストと組立工数を削減
従来、板金部品の溶接や複数の切削部品のボルト締めによって組み立てられていたユニット部品は、ロストワックスで一体成形が可能になります。
これにより、部品点数が削減され、それぞれの部品を発注・管理する手間や在庫スペースが不要になります。
さらに、溶接や組み立てといった工数がまるごと削減されるため、製造コストの低減とリードタイムの短縮に直結します。
また、溶接箇所がなくなることで強度や信頼性が向上するメリットもあります。
材料のロスを大幅に削減し、トータルコストを低減
切削加工は、大きな金属の塊(インゴット)から不要な部分を削り取って形を作るため、大量の切り粉が発生します。
特にステンレスのような高価な材料の場合、この切り粉は大きな材料ロスとなります。
一方、ロストワックスは必要な形状分だけ溶かした金属を流し込む「ニアネットシェイプ」製法であるため、材料の歩留まりが非常に良く、無駄を最小限に抑えられます。
材料費を大幅に削減できるため、製品のトータルコスト低減に大きく貢献します。
美しい表面仕上げで後加工や塗装の工程を省略可能
ロストワックスとは、その製法上、非常に滑らかで美しい表面(鋳肌)が得られるのが特徴です。
そのため、砂型鋳造品のように表面の凹凸を消すための研磨や、外観を整えるための塗装といった後加工工程を省略、あるいは簡略化できます。
特に食品機械や医療機器、建築金物など、製品の外観品質が重視される分野においては、仕上げ工程のコストを削減できるだけでなく、ステンレス本来の美しい質感を活かした製品づくりが可能です。
一方で、導入を検討する際にはデメリットも理解しておく必要があります。
導入前に知るべきロストワックスのデメリットと注意点
ロストワックスとは、多くのメリットを持つ優れた製造法ですが、万能ではありません。
導入を成功させるためには、そのデメリットや制約を正しく理解し、自社の製品や生産計画に適しているかを見極めることが重要です。
ここでは、特にコスト、納期、サイズの観点から、事前に把握しておくべき注意点を解説します。
金型の製作に時間とコストがかかるため極小ロットには不向き
ロストワックスは、ワックス原型を成形するための精密な金型が必要不可欠です。
この金型は高い精度が求められるため、設計から製作までに数週間から数ヶ月の期間と、数十万から百万円以上のコストが発生します。
この初期投資を製品単価で回収する必要があるため、1個や2個といった試作品や極小ロットの生産では、製品1つあたりのコストが非常に高額になってしまいます。
一般的に、数十個以上のロット数が見込める場合にコストメリットが出てきます。
砂型鋳造に比べて製品の納期が長くなる傾向がある
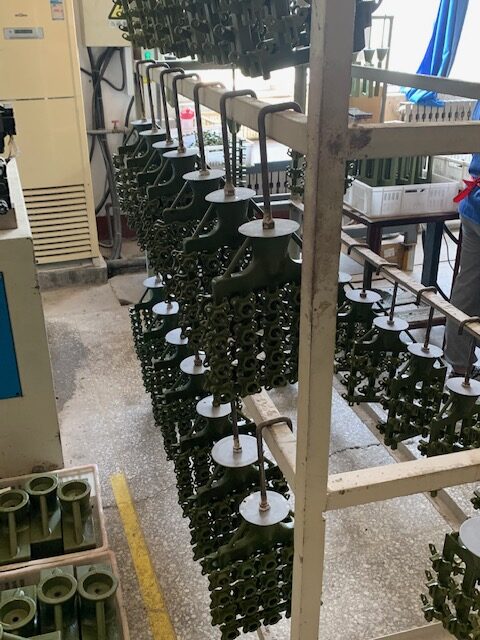
ロストワックスの製造工程は、ワックス模型の製作、セラミックコーティングと乾燥(複数回)、脱ロウ、鋳型の焼成、鋳込み、後処理など多岐にわたります。
特に、セラミックを塗り重ねて乾燥させる工程は、一層ごとに十分な時間が必要で、全体のリードタイムを長くする要因となります。
そのため、木型をすぐに製作できる砂型鋳造と比較して、製品完成までの納期は長くなる傾向があります。
急な発注や短納期が求められる案件には注意が必要です。
ロストワックスの製造工程については「ロストワックス製造工程」で詳しく紹介しています。
製造できる製品のサイズには一定の制限が存在する
ロストワックスとは、その名の通りワックス模型を使用するため、製造できる製品のサイズには物理的な制限があります。
一般的に、数グラムから数キログラム程度、大きさとしては手のひらに乗るサイズから30cm角程度のものが主流です。
これを超える大型の製品や、数十キログラムにもなる重量物の製造は困難です。
大きな部品の製造を検討している場合は、砂型鋳造や他の工法が適している可能性があります。
これらの特性を理解した上で、どのような材料に対応できるかを見ていきましょう。
ロストワックスで対応可能なステンレス鋼材の種類
ロストワックス製法は、その優れた鋳造技術により、多種多様なステンレス鋼材(SUS)に対応可能です。
一般的な汎用鋼種から、特殊な用途で要求される高強度・高機能な材料まで、幅広いニーズに応えることができます。
ここでは、代表的なステンレスの種類とそれぞれの特徴について解説します。
一般的なオーステナイト系ステンレス(SUS304・SUS316など)
オーステナイト系ステンレスは、最も広く使用されているステンレス鋼です。
代表的なSUS304は、耐食性、溶接性、機械的性質のバランスに優れ、キッチン用品から産業機械まで幅広い分野で利用されます。
また、SUS316はSUS304にモリブデンを添加し、耐食性、特に塩化物イオンに対する耐孔食性を向上させた鋼種で、沿岸部の設備や化学プラント、医療用器具などに適しています。
これらの汎用的なsus材は、ロストワックスで問題なく鋳造できます。
高強度なマルテンサイト系・析出硬化系ステンレス
より高い強度が求められる部品には、熱処理によって硬化させることができるステンレスが使用されます。
マルテンサイト系のSUS410やSUS420J2は、焼入れ・焼戻しを行うことで高い硬度と耐摩耗性を得られ、刃物やポンプのシャフトなどに用いられます。
また、析出硬化系のSUS630は、時効処理という熱処理によって銅を含む化合物を析出させ、高強度と優れた耐食性を両立できる高性能なSUS材です。
航空宇宙産業や各種プラント部品など、過酷な環境で使用される部品の製造に対応します。
実際にこれらの技術を活用して、コストダウンに成功した事例を紹介します。
ステンレス部品のコストダウンを実現したロストワックスの活用事例
ロストワックス製法への工法転換は、ステンレス(SUS)部品の品質向上だけでなく、大幅なコストダウンを実現するポテンシャルを秘めています。
ここでは、切削加工や板金溶接といった従来の工法からロストワックスに切り替えることで、具体的な成果を上げたステンレス鋳造の活用事例を紹介します。
事例1:切削加工から工法転換し、加工時間を80%短縮
ある産業機械メーカーでは、ステンレス製の複雑な形状を持つバルブボディを、従来はSUSのブロック材からマシニングセンタで削り出して製造していました。
しかし、加工時間が非常に長く、材料のロスも多いことが課題でした。
そこでロストワックスによるステンレス鋳造に工法を転換。
最終製品に近い形状で鋳造し、機械加工はシール面やネジ部の仕上げのみに留めた結果、加工時間を約80%も短縮することに成功しました。
材料費の削減効果も大きく、トータルコストの大幅な低減が実現しました。
事例2:複数の板金部品を一体化し、溶接コストと不良率を削減
食品機械に使用されるブラケット部品は、従来、複数のステンレスプレス部品を溶接で組み立てて製造されていました。
この方法では、複数のプレス金型が必要なうえ、溶接による熱歪みで寸法精度が安定せず、不良率の高さが問題となっていました。
ロストワックスによるステンレス鋳造を導入し、これらの部品を一体で成形したところ、溶接工程と組立工程が完全に不要になりました。
これによりコストが削減できただけでなく、強度と寸法精度が向上し、不良率も大幅に改善されました。
ここまで解説してきた内容について、よくある質問をまとめました。
ステンレスのロストワックスに関するよくある質問
ステンレス(SUS)部品の製造でロストワックスの導入を検討する際、多くの方が疑問に思う点があります。
ここでは、強度、コスト、ロット数など、ステンレス鋳造に関するよくある質問とその回答をまとめました。
ロストワックスとは何か、より深く理解するための参考にしてください。
Q1. ロストワックスで製造したステンレス部品の強度はどのくらいですか?
鋳造したままの状態でも、溶解前の母材と同等の機械的性質を持ちます。
鋳造欠陥がなければ、金属が凝固してできた組織であるため、材料本来の強度を発揮します。
さらに、マルテンサイト系や析出硬化系ステンレスのように、鋳造後に適切な熱処理を加えることで、切削部品以上の強度や硬度を得ることも可能です。
Q2. ステンレスの切削加工とロストワックスでは、どちらがコストを抑えられますか?
製品の形状と生産数量によって異なります。
一般的に、複雑な形状の部品を数十個以上の中~大量生産する場合、ロストワックスの方がトータルコストを抑えられる可能性が高いです。
初期費用はロストワックスが高くなりますが、量産時の製品単価が安くなるためです。
逆に、単純な形状の製品や数個程度の少量生産であれば、金型の不要な切削加工の方が安価になります。
Q3. 1個や2個といった極小ロットでもステンレス部品の製造を依頼できますか?
原則として、金型製作に高額な費用がかかるため、極小ロットでの製造はコスト的に非常に割高となり、現実的ではありません。
ロストワックスは、金型費用を量産効果で回収することを前提とした工法です。
ただし、試作目的であれば、3Dプリンターで製作した樹脂型を用いるなど、金型不要の簡易的な方法で対応できる場合がありますので、メーカーに相談してみることをお勧めします。
まとめ
ロストワックスとは、ロウで製作した模型を元に鋳型を作り、溶融したステンレスなどの金属を流し込む精密鋳造法です。
切削が困難なステンレスでも複雑な形状を一体で高精度に成形でき、滑らかで美しい鋳肌が得られます。
この特性により、切削加工や溶接組立にかかる後工程を大幅に削減し、材料のロスを抑えることで、特に中ロット以上の生産において大きなコストメリットを発揮します。
一方で、金型費用や納期といったデメリットも存在するため、自社の製品仕様や生産計画と照らし合わせ、最適なステンレス鋳造方法を選択することが重要です。
👇関連記事はこちら
- 製品紹介
-
加工方法
-
放電加工「放電加工」とは、金属など電気を通す素材(導体)に対して、機械的な刃物で削るのではなく、 電気放電による熱エネルギーを使って材料を除去していく加工技術です。 一般に「EDM(Electrical Di..
-
ローレット加工ローレット加工とは?―滑り止めやデザイン性を高める表面加工 ローレット加工とは、金属部品の表面に細かい凹凸のパターン(滑り止め模様)を刻む加工方法です。旋盤などで「ローレット工具(ローレットホイール)..
-
板金加工板金加工とは?―金属板からの形状作成・加工技術 板金加工は、金属の薄板(鋼板、ステンレス、アルミ板など)を用い、切断・折り曲げ・パンチング・溶接・仕上げなどの工程で、機械部品・筐体・カバー・パネルなど..
-
- サクッと学べる金属加工の話
- 加工に関するお問い合わせ